很多工厂的同步带输送机流水线,装完之后看似能正常跑,实际定位精度忽高忽低,空载测出来±0.1mm的精度,挂上工件直接漂到±0.3mm,OEE长期卡在60%左右上不去,运维人员天天调皮带、紧螺栓,故障还是反复出现。90%这类问题都不是设备本身质量差,而是安装环节的细节没做到位,看似不起眼的小疏漏,最后变成产线长期掉效率的大坑。从安装阶段就把这些细节做透,同步带流水线的定位精度和OEE就能直接拉到行业优秀水平。

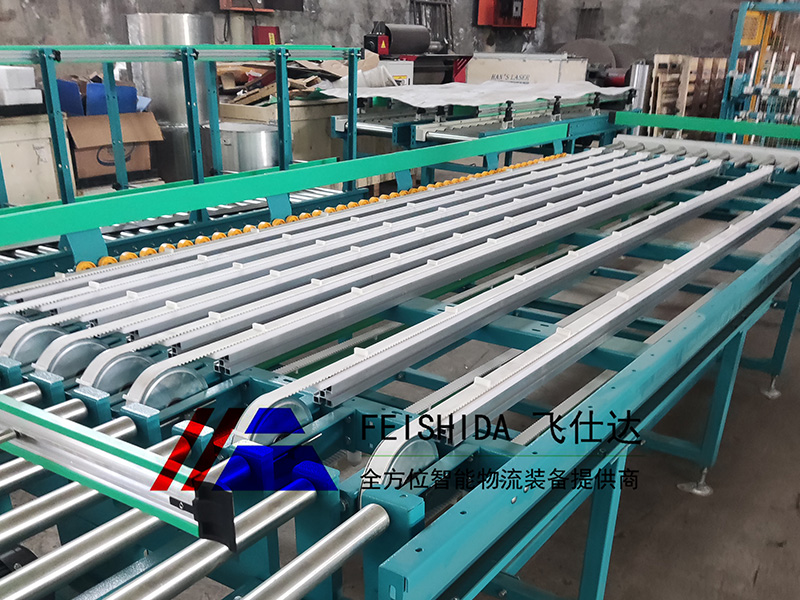
安装阶段第一个要避开的坑,是带轮对中只靠肉眼目视对齐。很多安装工人图省事,站在侧面看两个带轮端面差不多齐平就直接锁死螺栓,实际上肉眼能分辨的最小错位量就超过1mm,长期运行下来皮带边缘会持续受到侧向剪切力,不到300小时就会出现带边起毛磨损,运行过程中皮带反复窜动,定位精度自然就稳不住。正确的做法是用百分表紧贴带轮端面,手动盘动带轮一周,把端面跳动误差控制在0.05mm以内,轴向错位量控制在带宽的5%以内,高精密场景直接收紧到0.2mm以内,从根源上消除侧向力,皮带运行几百小时也不会出现偏磨,精度稳定性直接翻倍。
第二个要避开的坑,是张紧力调整全凭手感松紧。很多人觉得皮带拽不动就是紧到位了,结果张力直接超过厂家推荐值的2倍,皮带的抗拉芯绳长期处于过载拉伸状态,运行几百小时就出现芯绳抽出、层间剥离,带体快速蠕变长松弛,定位精度直接漂移。正确的操作是先用挠度法初调,两轮跨距中点施加10N压力,下压量控制在跨距的1%-1.5%,再用音波张力计实测张力,校准到厂家推荐值的±5%区间,新皮带装机运行24小时之后必须复紧一次,补偿初期的蠕变伸长,后续72小时、7天分别再做两次微调,皮带就能长期保持稳定张力,不会出现跳齿丢步的问题。
第三个要避开的坑,是忽略安装环境的细节适配。很多车间的流水线旁边就是高温烘干设备、焊接工位,现场温度长期超过85℃,普通橡胶同步带装上去不到一个月,胶层就开始龟裂老化,皮带弹性模量大幅下降,带体弹性变形量超过0.2mm,挂工件之后定位精度直接飘走。还有多粉尘的打磨车间,没装防尘防护罩,粉尘不断侵入带轮齿槽,导致啮合间隙变大,运行过程中频繁跳齿异响。安装时要提前确认现场工况温度,选用对应耐温材质的同步带,粉尘环境加装IP54以上的防尘防护罩,从环境层面消除精度漂移的诱因。
第四个要避开的坑,是安装完成直接满负载跑产线,跳过磨合验证环节。很多工厂设备刚装完就急着投产,结果隐藏的安装偏差在高速高负载下集中爆发,频繁出现停机故障。正确的流程是先空载低速运行2小时,全程监测皮带温度、运行噪音,确认没有异响跑偏之后,再逐步加载到50%、80%、100%负载,分别记录不同负载下的重复定位精度,空载和满载的精度差值控制在0.05mm以内才算合格,同时同步优化伺服加减速参数,把启停冲击降到最低。
把这些安装细节全部落地,同步带输送机流水线的重复定位精度可以稳定控制在±0.1mm以内,设备无故障运行时间提升到20000小时以上,整条产线的OEE可以轻松突破85%,完全不用后期反复整改调试。