在国内制造工厂的旧产线技改赛道,绝大多数企业都长期卡在一个两难困局里:想要提升装卸环节的流转效率、降低人力开支,又不想投入几百万做整线大改造,更不能停产十天半个月打乱全年的生产排程。而加装伸缩滚筒输送机的轻量化升级方案,恰恰精准命中了这个核心痛点——不需要对旧产线的月台、车间地面做任何大规模土建改造,仅需在分拣线末端做简单对接调试,就能让装卸环节的综合运营成本直接下降40%,单台设备的投资回报周期普遍控制在12个月以内,是2026年国内中小制造工厂旧产线升级里,投入产出比最高的技改项目之一。
一、旧产线装卸环节的三大隐性成本黑洞,绝大多数工厂都没算透
很多工厂的装卸环节,至今还停留在“人工+手动液压车”的传统模式,管理者往往只把装卸工人的基本工资算进运营成本,却完全忽略了三个常年被掩盖的隐性成本黑洞,这些成本加起来,甚至已经超过了工人的直接薪资开支。
第一个黑洞是无效搬运吞噬60%的工时,人力利用率常年不足40%。传统旧产线的分拣线末端和货车月台之间,普遍存在5-15米的输送断点,分拣完成的成品从产线流出来之后,工人要先把货物搬到手动液压车上,推着车往返在月台和产线之间,再把货物一件一件搬到车厢里码放。整个流程里,工人真正用来码放货物的有效工时占比不到40%,剩下60%的时间全部浪费在往返搬运、空车返回的无效动作上。西安咸阳某汽车零部件加工厂,旧产线的装卸环节常年配置6名工人,每天两班倒工作16小时,算下来每个工人每天的有效作业时长不到3小时,每年在无效搬运上浪费的人工成本就超过30万,人力利用率连40%都不到。
第二个黑洞是装卸效率波动拖垮前端产线,大量产能被白白空耗。纯人工装卸的速度完全依赖工人的体力和状态,早晚班的效率差距能达到50%,遇到出货高峰期,装卸速度跟不上前端自动化产线的产出节奏,就会直接导致产线末端堵货,整条花几百万升级的自动化产线被迫降速运行。很多工厂的前端产线设备综合效率OEE本来可以做到85%以上,最后被装卸环节拖后腿,实际OEE只能维持在60%左右,前端产线的20%有效产能被白白空耗,每年因为产能空耗带来的产值损失,甚至超过装卸环节的全部人力成本。
第三个黑洞是货损与旺季临时用工的超额开支。人工暴力搬运、堆叠不均,很容易造成纸箱挤压破损、精密工件磕碰划伤,很多工厂每月在货损赔付、返工返修上的开支,占到装卸环节总成本的15%以上。遇到电商大促、订单集中交付的旺季,工厂还要以1.5-2倍的日薪高价聘请临时装卸工,临时工人的熟练度不到正式工人的一半,不仅效率低,还很容易出现安全事故,这部分额外开支进一步推高了装卸环节的综合成本。
这三大隐性成本黑洞叠加在一起,很多工厂装卸环节的实际综合成本,比账面的工人工资高出一倍以上,而加装伸缩滚筒输送机的轻量化升级,不需要大动旧产线的原有布局,就能一次性把这些隐性成本全部砍掉。
二、四大落地路径,实现装卸环节成本直降40%
加装伸缩滚筒输送机的旧产线升级,核心不是替换原有产线,而是在原有产线的末端做柔性补位,通过四个可落地的实战路径,直接实现装卸环节综合成本下降40%的目标。
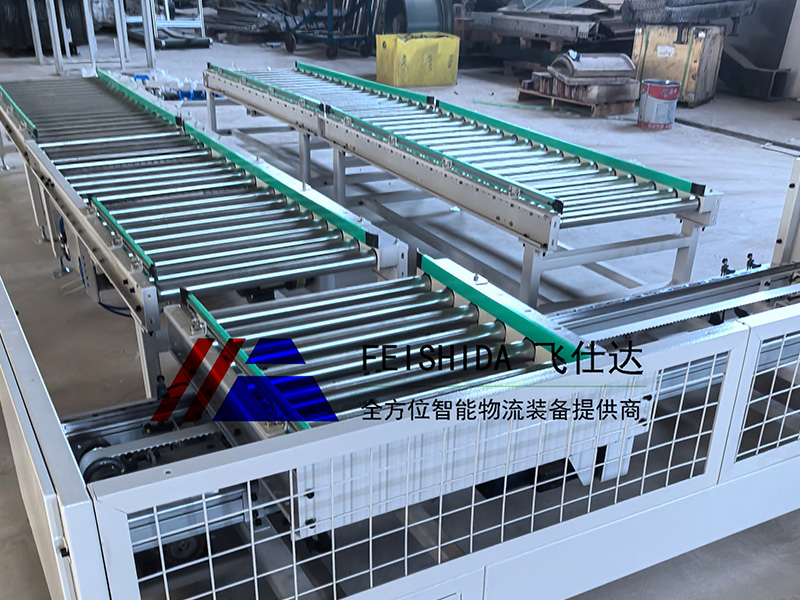
第一是取消所有无效搬运,直接砍掉50%的装卸人力。伸缩滚筒输送机可以直接和旧产线分拣线末端的原有固定辊道做无缝对接,不需要对原有产线做任何结构改造,设备的伸缩臂可以直接延伸到货车车厢内部,分拣完成的货物从产线流出来之后,全程不需要人工搬运,直接通过伸缩滚筒输送机自动输送到车厢最内侧,只需要1-2名工人站在车厢内部,就能直接把流过来的货物码放整齐。原本需要6名工人完成的装卸工作量,现在只需要2-3名工人就能轻松完成,装卸环节的直接人力成本直接砍掉50%,再也不需要在旺季高价聘请临时装卸工。前面提到的西安汽车零部件加工厂,加装2台伸缩滚筒输送机之后,装卸工人从6人缩减到2人,每年直接节省的人工成本超过20万,这一项就已经覆盖了设备的全部采购投入。
第二是稳定装卸节奏,把旧产线的OEE从60%拉到80%以上。伸缩滚筒输送机的输送速度可以自由调节,完全和前端旧产线的产出节奏精准匹配,不会再出现人工装卸快慢不均导致的产线堵货问题。前端自动化产线可以一直保持满速运行,再也不会因为装卸拖后腿被迫降速,旧产线的整体OEE可以从原来的60%提升到80%以上,相当于在不增加任何设备投入的前提下,直接把旧产线的有效产能提升20%。某珠三角的小家电制造工厂,旧产线升级伸缩滚筒输送机之后,产线的日均产出从原来的8000台提升到10000台,每年新增的产值超过2000万,这部分产能释放带来的收益,远超过设备的技改投入。
第三是平稳输送,把装卸环节货损率降到0.1%以下。传统人工装卸过程中,工人抛扔、高空掉落货物的问题无法避免,而伸缩滚筒输送机的辊道匀速平稳输送,货物全程没有抛掷、没有高空坠落,从产线流出来之后直接平稳进入车厢,完全杜绝了暴力搬运导致的货物破损。实测数据显示,加装伸缩滚筒输送机之后,工厂装卸环节的货损率可以从原来的1.2%降到0.1%以下,每年节省的货损赔付和返工成本,占到装卸环节总成本的10%以上。对于医药、精密电子零部件这类对磕碰零容忍的行业,这部分成本的下降空间会更大。
第四是零基建改造投入,技改成本降到最低。传统的自动化装卸改造,需要对月台做大规模土建施工,重新浇筑地面、铺设固定输送线,不仅要投入几十万的土建成本,还要停产半个月以上,严重影响日常生产。而加装伸缩滚筒输送机完全不需要任何土建改造,设备底部自带万向移动脚轮,通上电就能直接使用,安装调试周期只需要1-2天,几乎不会影响工厂的正常生产。设备闲置的时候可以直接推到月台边缘停靠,完全不占用车间的通道空间,不需要为设备额外扩建月台,这部分节省下来的基建投入,进一步拉低了整体技改成本。
这四大路径叠加之后,旧产线装卸环节的综合运营成本,直接实现40%以上的下降,很多工厂的设备投资回报周期可以控制在10个月以内,远低于传统整线改造的3年以上回报周期。
三、旧产线加装的实战避坑指南,避免技改投入打水漂
很多工厂在旧产线加装伸缩滚筒输送机的时候,很容易踩几个典型的坑,最后不仅没有实现降本目标,反而导致设备闲置浪费。老工程师在一线落地总结出来三个核心避坑原则,能帮你避开90%的技改误区。
第一个避坑原则是提前完成旧产线末端的点位全测绘,不要盲目采购标准机型。旧产线的月台普遍布局不规则,很多位置有立柱、消防栓、原有固定辊道的高度不统一,直接采购标准机型很容易出现对接不上的问题。一定要提前测量分拣线末端辊道的高度、月台的可用空间、主流配送货车的最大车厢长度,把这些完整的场地数据给到设备厂家,让厂家做适配性的微调,比如调整设备的升降高度、定制局部小角度转向段,保证设备和原有旧产线能无缝对接,不需要额外改造原有产线。
第二个避坑原则是优先选用模块化可扩展机型,适配未来产线的动态调整。旧产线后续大概率会做局部升级,不要选完全固定的定制机型,优先选用模块化拼接结构的伸缩滚筒输送机,后续如果产线的输送产品规格变化,只需要更换局部辊道、调整驱动模块,就能适配新的输送需求,不需要整台设备报废,大幅延长设备的全生命周期使用时长。
第三个避坑原则是优先对接能提供旧产线联调服务的源头厂家。很多小厂家只卖设备,不提供和原有产线的联调服务,设备买回来之后没法和原有分拣线的节拍匹配,最后只能半自动化使用,降本效果大打折扣。一定要选择能提供现场对接调试的源头厂家,让工程师到现场把伸缩滚筒输送机的运行节拍和原有旧产线的PLC系统打通,实现完全的自动化联动,不需要人工手动启停设备,才能把降本效果拉到最大。
从砍掉无效搬运人力,到释放旧产线闲置产能,加装伸缩滚筒输送机的轻量化升级,用极低的投入和极短的周期,实现旧产线装卸环节成本直降40%的目标,这也是当下中小工厂旧产线低成本升级的最优路径。