很多工厂的同步带输送机,投用不到几百小时就出现带边严重磨损、运行异响跳齿,反复更换新皮带也没法解决问题,最后误以为是皮带质量不合格,却不知道80%的早期失效根源,都是带轮安装对中精度不达标。同步带输送机的带轮对中,从来不是“肉眼看起来对齐就行”的粗放操作,而是有明确量化标准的核心安装环节,精度控制到位之后,同步带的使用寿命可以直接延长3倍以上。

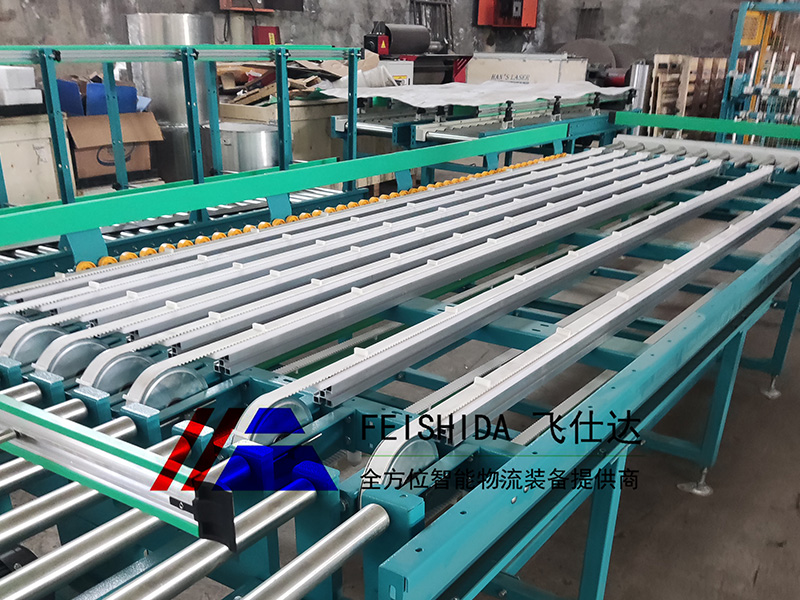
行业通用的基础安装标准,针对绝大多数常规工业场景,两个带轮的轴线平行度误差必须控制在≤2‰/m,也就是每1米的中心距上,两个带轮轴线的高度偏差不能超过2mm,换算成角度偏差约为0.115°。同时两个带轮的端面轴向错位量,必须控制在带宽的5%以内,比如40mm宽的同步带,端面错位的极限值是2mm。这个标准不需要高精度测量仪器,用直尺、拉线法就能现场快速校验,完全适配普通输送设备的安装调试需求,能避免90%以上的对中不良导致的皮带异常磨损问题。
针对高精度自动化场景,执行更严格的精密控制标准。高转速传动场景,同步带的线速度超过5m/s,或者高精度定位系统、多根同步带并联传动的设备,带轮的轴线平行度误差必须控制在≤0.1°,轴向端面错位量的极限值收紧到0.2mm以内,不再按照带宽比例折算。这类场景里哪怕只有0.3mm的端面错位,运行过程中皮带边缘就会持续受到侧向剪切力,不到300小时就会出现带边起毛磨损,直接提前报废。这个标准必须用百分表或者激光对中仪才能精准测量,是精密设备安装验收的硬性指标。
长中心距的同步带传动系统,对中标准还要进一步收紧。当两个带轮的中心距超过2米时,微小的角度偏差会被长距离放大成巨大的端面错位量,所以平行度误差必须控制在≤1‰/m,也就是每1米中心距的高度偏差不超过1mm,角度偏差控制在0.05°以内。安装调试时要先校准两端支撑座的直线度,再做带轮对中,同时还要预留热膨胀补偿量,避免设备运行升温之后,机架热变形导致对中精度丢失。
现场安装调试的标准化操作流程,是保证对中精度的关键。先把基准侧的主动轮固定到位,再用百分表法测量从动轮的端面跳动和径向跳动,把带轮自身的加工误差先排除掉,再调整从动轮的位置,直到百分表测得的径向偏移量小于0.2mm,端面跳动误差小于0.05mm。全部调整到位之后,采用对角线顺序分三次拧紧固定螺栓,每次拧紧之后都要复测对中精度,避免紧固过程中机架受力变形,导致之前调好的对中精度丢失。
很多安装工人图省事,仅凭肉眼目视对齐带轮,看似对齐的状态下,实际错位量往往已经超过1mm,长期运行必然出现皮带偏磨。严格执行量化的对中标准,是同步带输送机长期稳定运行的基础,也是降低后期运维成本最有效的手段。